English
 日本語
 Français
 Español
 عربى
 italiano

 Oct 20, 2026
 投稿者: 管理者
ダイカットプロセスの説明: 方法、公差、梱包コスト
350 gsm の印刷シートは、スチール製の定規が当たるまでは折り畳みカートンにはなりません。そのブランクのすべてのタブ、スロット、折り目、切り傷、窓は金型の段階で決定され、それらの決定は後にグルーラーの詰まり、折り目に沿ったひび割れ、または 50,000 個の生産で 6% のスクラップとして反映されます。ダイカットプロセスを早くから理解しているバイヤーは、不合格品について議論するのではなく、構造図について議論する傾向があります。
まず現実的な答えとして、公差は機械のカタログではなく金型によって決まり、フラットベッド ツーリングとロータリー ツーリングのどちらが採算が合うかはランレングスによって決まります。
ショートバージョン
- ダイは製品定義の一部です。カットライン、折り目ライン、切り傷、無駄なブリッジはすべて 1 つの合板フォームの中に存在します。
- フラットベッドはリジッドボード、波形ボード、短~中程度のランを処理します。ロータリーは出来高の薄い銘柄で勝ちます。
- 枚葉紙カートン製品の実際のトリム公差は約 ±0.3 ~ ±0.5 mm であり、一部の仕様書が示す ±0.1 mm ではありません。
- ツールの費用はデザインごとに 1 回限りです。約 5,000 個未満の場合は、通常、見積内の他のすべてのコストラインを上回ります。
コンテンツ
ダイカットプロセスがシートに物理的に与える影響
型は通常厚さ 18 ~ 20 mm の合板の型で、そこにレーザーであらゆる切り込みや折り目の形状を焼き付けます。スチール製の定規は溝に合わせて曲げられ、刃先が木材から数ミリメートル突き出るように押し込まれます。プラテンが閉じると、シートは定規と鋼板の間に挟まれます。カッティングルールがプレートに接触する場所ではボードが切断され、折り目ルールがカウンタープレートの溝に接触する場所では、ボードは切断されずに圧縮されます。
カットルール
通常は、高さ約 23.8 mm の 2 pt または 3 pt スチールです。切断されるまでシートの内側にブランクを保持する、0.5 ~ 1.5 mm の削られていない小さな隙間であるニックを除いて、シートをあらゆる場所で切断します。
折り目ルール
カットルールよりもおおよそボードキャリパー分低く位置し、キャリパー幅の約 2 倍のマトリックスに押し込みます。一致した行列はきれいに折り畳まれます。溝が狭すぎると、折り目に沿ってコーティングされた表面に亀裂が入ります。
排出ゴム
ルールの横にある圧縮可能なゴムが、各打刻後にボードをダイから外します。硬化すると、ブランクが定規に引っかかり、次のシートが紙詰まりに陥ります。
切断後、工具に組み込まれたピンまたは別個のブランキングステーションによって廃棄スケルトンが取り除かれ、ニックが破壊されるため、ブランクは引き裂かずにリリースされます。ツールが窓付けステーションを搭載するときと同じ段階で窓が追加されるため、窓付き構造は金型の作成後ではなく、作成前に確認する必要があります。
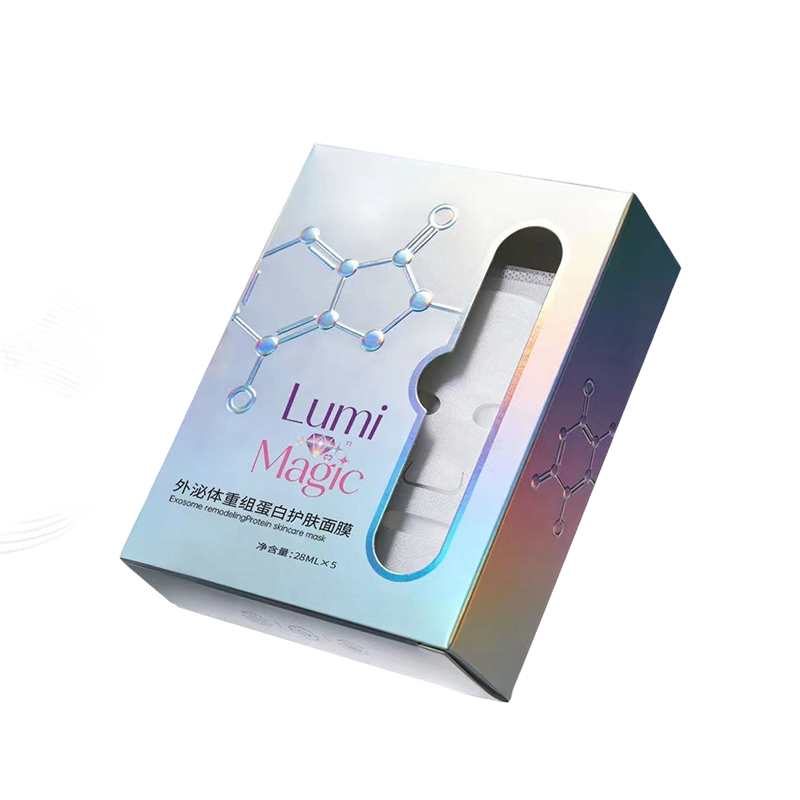 レーザーカット窓付き虹色のダイカットスキンケアボックス この平らに詰められた虹色のスキンケア カートンは、カスタム レーザー カット ウィンドウを使用しており、金型の製造前にウィンドウの形状を決定するためのツールを決定します。 製品を見る→
硬いスキンケアボックスのレーザーカットウィンドウが良い例です。ウィンドウの輪郭と折り目のパターンが 1 つのツール内に収まるため、ウィンドウの変更は金型の変更を意味します。
アートワークから完成したブランクまで: 5 つのステップ
構造とダイライン
1:1 ダイラインは、カット、折り目、ミシン目、ウィンドウのレイヤーを分離します。タブのクリアランスが 0.5 ~ 1 mm で、接着フラップが少なくとも 12 mm であることを確認してください。そうしないと、カートンがどれだけうまくカットされているかに関係なく、接着業者がカートンを曲がって折ります。
金型製作
合板のレーザーカット、定規曲げ、切り込み、皿穴加工。通常 2 ~ 4 営業日かかりますが、承認後の修正により時計が再スタートします。
準備完了
ロックアップ、圧力調整、印刷したシートへの位置合わせを行います。折り目の問題は、カットの問題が発生するずっと前に表面化するため、50 ~ 150 枚のシートが消費されると予想し、最初の 20 枚の折り目の深さを検査します。
ランニング
最初は承認され、その後は 500 ~ 1,000 枚ごとにプルされます。ブランクが抜け落ちてしまう破損した傷や、ゴムの疲労によるハンガーに注意してください。
剥離と仕上げ
廃棄物の除去、窓付け、接着、およびリボンや磁石の挿入などの手による組み立て。ここで、公差に合わせてカットされたブランクが出荷可能な箱になります。
フラットベッドとロータリー: どちらの方法があなたのランニングに適していますか
どちらの方法も同じ原理を使用しますが、ツールの経済性は大きく異なります。フラットベッドはフラットシートをフラットダイに押し付けます。ロータリーはダイをシリンダーの周りに巻き付け、ウェブまたはシートを送ります。フラットベッドは重い基板や印刷済みの基板上でレジストレーションをより良く保持し、ロータリーは薄い基板上でより多くの単位を時間当たりに生産します。
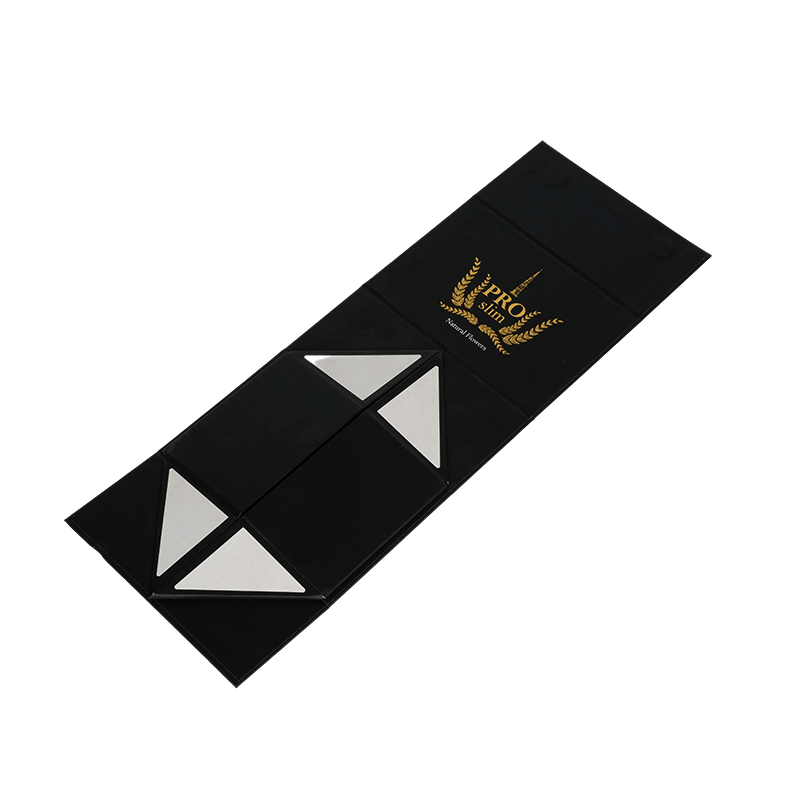 金箔押しの折り畳み式ロックボトムギフトボックス マットブラック仕上げと金箔を施したフラットパックのロックボトムギフトボックス。連動するタブは、正確な折り目とカットの位置合わせに依存しています。 製品を見る→
ロックボトムのギフトボックスは参考になります。その 4 つの隅のロックは、ダイが折り目位置とカット長さを保持する場合にのみ確実にかみ合います。これは、数千ドル前半のランではほぼ平らな領域です。
誰も教えてくれないコストライン
3 つのサプライヤーに同じ 5,000 個入りのカートンを依頼すると、そのスプレッドは通常、基板の価格ではなく、工具や準備に起因します。そのボリュームでは、金型とセットアップが単価の大半を占めます。同じオーダーを 40,000 個までプッシュすると、絵はほぼ完全に反転します。
他の 2 つの数字が引用符に現れることはほとんどありません。まず、金型の寿命です。350 gsm ボード上のスチールルール金型は、通常、再裁断するまで 100,000 ~ 300,000 回の刻印に耐えることができ、再裁断のコストは新品ツールの約 3 分の 1 です。 2 つ目は、許容クリープです。摩耗した折り目マトリックスにより、折り線が数ミリ単位で広がります。これは、自動底部カートンが充填ラインで開くのに十分な量です。どちらもサンプルで確認できる欠陥ではありません。どちらも制作開始から 2 週間で完成します。
パッケージング出力におけるダイカットの位置
ダイカットされたボリュームクラスターでは、ブランクを平らにして手作業または機械で素早く組み立てて出荷する必要があります。食品および飲料のカートンは、大容量とプリント基板上の厳密な位置合わせを兼ね備えているため、依然として最大のシェアを占めています。美しさとパーソナルケアは、きれいなエッジを必要とする窓付きの硬い構造によって推進されます。
バッグとラベルのスライスは見落とされがちですが、ダイカットが静かな構造作業を行う場所です。 クラフトキャリーバッグのダイカットハンドル 上端を裂くことなく最大負荷に耐える必要があり、その性能は紙の重量だけではなく、カットの形状と各ハンドルスロットの端の半径によって決まります。
ツールを承認する前の短いチェックリスト
実際には、ダイの承認は一方的な決定です。それぞれの点を合板に固定するよりもスクリーンに固定する方が安価であるため、ツールをレーザーに当てる前にこれらの点を確認します。
- 主折り目に対して木目の方向を確認します。 400 gsm ボードの木目方向に沿って折り曲げることは、背にひび割れが発生する最も一般的な原因です。
- 装飾が承認される前に、折り目を感じることができるように、接着されていない正確な構造の白いサンプルを依頼してください。
- ダイラインには、単なるアウトラインではなく、ボードのキャリパー、折り目マトリックスの幅、およびニックの位置が記載されていることを確認してください。
- ツールの所有者、ツールの保管場所、再利用されている場合はすでに実行されたインプレッション数に同意します。
- 印刷欠陥とは別に、折り目割れや切り傷の AQL を設定します。彼らはさまざまな理由で失敗します。
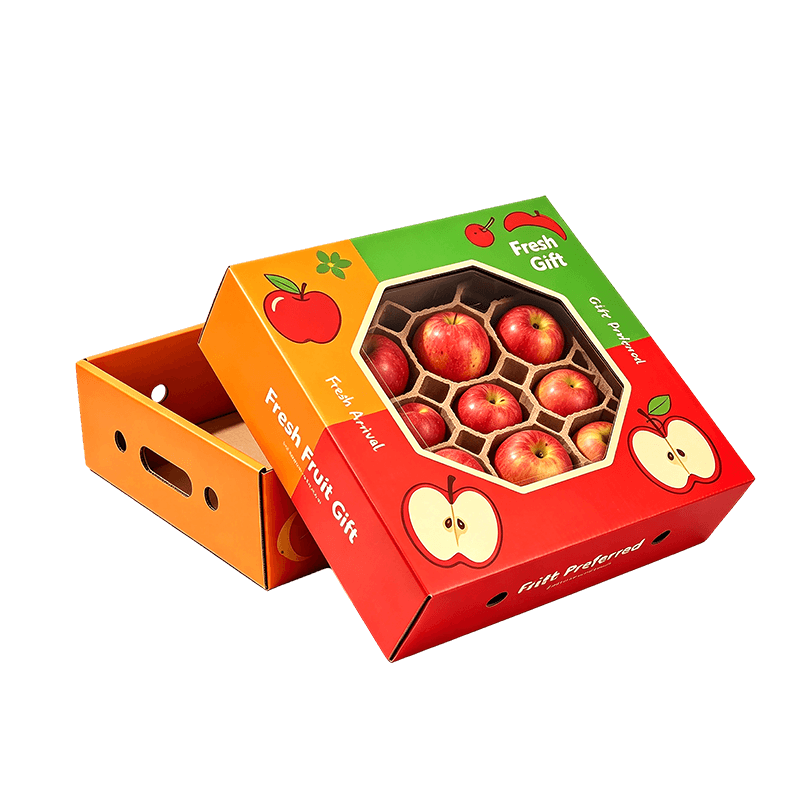 窓とハニカムインサート付きの折りたたみ式フルーツギフトボックス 八角形の窓、ハニカムインサート、一体型ハンドルを備えた波形フルーツギフトボックス。ハンドル、ウィンドウ、インサートは 1 回のダイパスで切断されます。 製品を見る→
折りたたみ式ハニカムおよびハンドル一体型フルーツ ボックスは、このチェックリストの良いテスト ケースです。ハンドル、窓、ハニカム インサートは 1 回のパスで切断されるため、1 つの要素を変更すると 3 つすべてが再切断されます。次のシーズンの構造を比較する場合は、価値があります。 ダイラインとターゲットボリュームを加工チームに送信 作品が完成する前に。
ダイのケア、保管、およびコンプライアンス
ツールを誠実に保つ
ダイは、相対湿度 45 ~ 55% のラックに傾けずに平らに保管してください。膨張して乾燥すると合板はその位置を失います。各ダイに設計コード、ボード キャリパー、およびインプレッション数をラベル付けします。 20,000 回の印刷ごとにゴムと傷を検査し、折り目マトリックスの研磨をチェックします。これにより、目に見える欠陥が現れる前に折り目の品質が静かに変化します。
購入者が質問すること
食品との接触の場合、関連する枠組みは、GMP 規制 2023/2006 を伴う EU 1935/2004、または米国市場向けの FDA 21 CFR です。ダイカットではすべての切断端に沿って新しい繊維が露出するため、移行テストは印刷面だけでなく切断端もカバーする必要があることに注意してください。パックが製品に接触する部分のダイおよびストリッピングピンに使用される潤滑剤は食品グレードである必要があります。 FSC または PEFC に基づく紙ベースの加工管理および ISO 9001 に基づくプロセス管理は、ほとんどの小売バイヤーが仕様書とともに要求するサポート文書です。
うまく稼働しているラインでは、ダイカットプロセスは目に見えません。ブランクは平らに到着し、正方形に折り畳まれ、調整なしで接着されます。非表示の場合、ツールは正しく指定されています。そうでない場合、議論はほとんどの場合、死ぬ間際の決断にまで遡ります。