English
 日本語
 Français
 Español
 عربى
 italiano

 Oct 26, 2026
 投稿者: 管理者
ダイカット操作の説明: 公差、工具コスト、プレスの選択
購入者は 3 月に折りたたみカートンの校正刷りに署名し、6 週間後には 40,000 個の平らなブランクが折り目に沿って割れた状態で到着します。作品には何の問題もありませんでした。型抜き作業は、1,000 個あたりの価格で見積もられており、それ以外は何も考慮されていませんでした。
まず結論: ダイカット操作はそれ自体がプレスプロセスであり、ボードのキャリパーに対する折り目形状、プリントからカットまでの位置合わせ、およびダイごとの準備時間という 3 つの数値に基づいて判断されます。トン数や印刷機のブランドからは、カートンが 40,000 個できれいに折りたためるかどうかについてはほとんどわかりません。
以下では、オペレーションを物理的な部分に分割し、コストと許容範囲に関して 3 つの生産ルートを比較し、隠れたお金がどこにあるかを示し、最初の金型が注文される前に実行できる認定パスを設定します。
コンテンツ
型抜き作業の内部で実際に何が起こっているのか
スチールルールダイは、平らなブランクの輪郭に合わせてかみそりの刃のルールを曲げた合板ベースです。カッティングルールはボードを切り裂きます。折り目のルールは、少し低めで鈍く設定し、折り目が裂けるのではなく蝶番で動くように圧縮します。ダイはプラテン プレス内に設置され、その下のカウンター プレートにはあらゆる折り目ラインに一致するマトリックスが搭載されています。重要なのは速度ではなく圧力です。
カットと折り目
カッティングルールはボードを完全に貫通します。折り目ルールは途中で止まります。折り目が深すぎるとコーティングに亀裂が入ります。浅すぎると、接着中に折り目が線から外れてしまいます。
準備完了
シート全体の圧力を均一にするために、カウンター プレートの下に梱包テープと紙のシムが重ねられます。このステップでは、30 分のジョブが静かに 90 分のジョブになります。
ニックスとストリッピング
小さな切り込みがプレスを通してシートの各ブランクを保持します。その後、廃棄物は手または剥離ステーションによって剥がされ、強すぎる傷によりブレークアウト時に基板が引き裂かれます。
登録
プリントとカットの位置合わせはグリッパーの端から設定されます。ラミネートされたリソボードでは、±0.3 mm が現実的です。コーティングされていないクラフト紙では、±0.5mm が妥当な予想です。
スピードが制約になることはほとんどありません。 250 ~ 400 gsm の折りカートンを実行するフラットベッド プラテンは、一度固定されると 1 時間に 3,000 ~ 5,000 枚のシートを循環させますが、最初の数百枚は注文したものではなく、既製のものに属します。レーザーカットされたウィンドウを備えた形状は、別のマシンでも同じロジックに従います。つまり、開口部は別のツールを使用してダイカットされます。
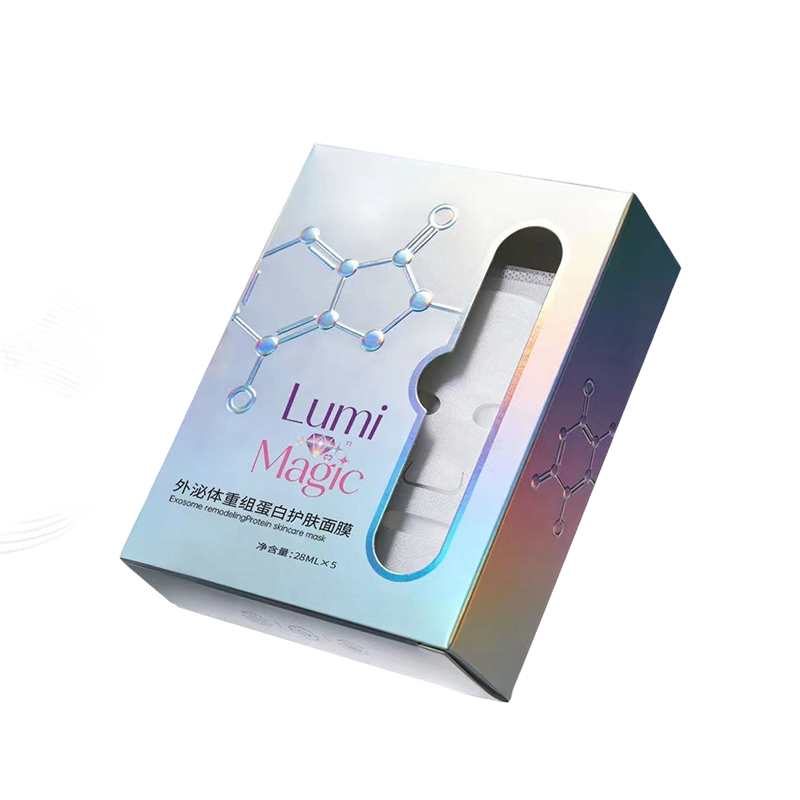 レーザーカット窓付き虹色のダイカットスキンケアボックス カスタム形状のウィンドウとホログラフィックレインボーカードストックにより、このフラットパックカートンは、レーザーカットの開口部と準備が標準のダイカットとは異なる点で検討する価値があります。 製品を見る→
フラットベッド、ロータリー、レーザー: 3 つのルートの比較
ルートは交換可能ではなく、違いはカット自体よりもツールと切り替えにはるかに現れます。
350 gsm ボードの 20,000 個の化粧品カートンの場合、ほぼ毎回フラットベッドが勝ちます。 200 万個の段ボール輸送業者プログラムでは、ロータリー シリンダーのコストが数週間以内に回収されます。レーザーは、再現するために 4 桁の金型が必要となるプロトタイプや形状に適しています。これは、市場テストには便利ですが、生産計画としては高価です。折り曲げてタックを入れるベースを備えたロックボトムのカートンは、優れたベンチマークです。フラットベッドのサプライヤーがベースを直角に保持できない場合は、ダイのレイアウトに問題があります。
 オートロック底白板紙チョコレートカートン 接着剤不要のスナップロックベースと印刷可能な6面表面は、特にロックボトムのカートン構造と単価構造を比較する場合、チョコレートの包装に適しています。 製品を見る→
50,000 個のカートンを実行する場合のお金の行方
単価は構造を隠します。一般的な紙器のプログラムを分解すると、次の図のようになります。
プレス時間が支配的であるため、単価だけで交渉するバイヤーはレバレッジを逃してしまいます。メイクレディの 10% 削減は、ボードコストの 3% 削減よりも価値があります。 3 ~ 8% の基板の無駄は正常であり、不注意ではなくレイアウトに起因します。通常、シートごとに 1 つの余分なブランクを得るより緊密なネストは、印刷機のアップグレードよりも節約になります。
最初のシートがどのようなものかを尋ねてください。規律あるダイカッターがそれを保管し、署名と日付を記入し、10,000 回の刷りで再チェックします。スチール製の定規は磨耗し、折り目が異常に見える前に 100 分の 1 ミリメートル長くなるからです。
パッケージ形式全体でのダイカットの位置
ほぼすべての紙ベースのフォーマットは、少なくとも 1 回はダイを通過します。以下の分割は、典型的な契約パッケージのポートフォリオにおけるボリュームの位置を反映しています。
- 紙パック — 42% — すべてのロックボトム、タックトップ、スリーブにはダイが必要です。
- 段ボール配送業者 — 23% — ほとんどが回転式で、より高い耐衝撃性を備えています。
- ラベルとステッカー — 12% — ロール上のロータリーカット。多くの場合、印刷に合わせて行われます。
- 紙袋 — 11% — ハンドルの開口部と上端。
- 硬質ボックスラップ — 8% — 平らに切ってから手で包みます。
- その他 — 4% — トレイ、ディスプレイユニット、板紙インサート。
紙袋は有益なヒントです。が入ったバッグ ダイカットハンドル 接着パッチではなく、組み立てステップと別個の材料が除去され、開口部はバッグの輪郭を切断するのと同じプラテンプレスで製造されます。同じプレスロジックが異なるスケールで適用されます。
硬質ボックス ラップの動作が再び異なります。ラップは平らに型抜きされ、手作業でグレーボードの周りに折り畳まれます。そのため、実際の公差は印刷機と同じくらい包装チームによって管理されます。手で包装された硬質ボックスの印刷公差を引用するサプライヤーは、間違った質問に答えていることになります。
6 つのステップでダイカットサプライヤーを認定する
PDF だけでなくボードを送信する
キャリパー、コーティング、リサイクルされた内容はすべて折り目の仕様を変更します。物理サンプルまたは認定基板グレードがなければ、ダイを正確に見積もることはできません。
レイアウト上で木目方向を確認する
折り目は木目と平行に行う必要があります。 400 gsm 基板の板目の折り目は、金型の品質に関係なく亀裂が発生し、いくら再ゴム加工しても修正できません。
折り目仕様を書面でリクエストしてください
実際のルールとして、折り目の幅はボードのキャリパーの約 1.5 倍 + 0.1 mm に設定され、折り目の深さはキャリパーの 60 ~ 70% がそのまま残ります。実際の数字を聞いてください。
POの登録許容範囲を修正
グリッパーのエッジ、印刷方向、および許容されるオフセットを述べ、バッチが拒否される前に、1,000 個あたりのブランクの数を超える可能性があることに同意します。
ファーストオフシートとメイクレディカウントを参照
サプライヤーがダイの設定時に何枚のシートが消費されたかを言えない場合、サプライヤーは自社の動作を測定していないことになり、数値は決して改善されません。
廃棄物の処理とAQLに同意する
マトリックスの剥離、コーナーの欠け、ブランキングは、同じ検査サンプル内のすべての表面に損傷を与えるため、欠陥リストは検査後ではなく、検査開始前に定義してください。
 折りたたみ式マットブラックギフトボックス(金箔入り) 工具不要のロックボトムアセンブリ、平らな保管、箔押しのマット仕上げにより、このギフトボックスは、ダイカットの折り目、ブランキングの欠陥、繰り返し可能な折り畳みを確認する際に重要になります。 製品を見る→
メンテナンス、摩耗、およびコンプライアンスに関する注意事項
鉄則ダイスは消耗品です。通常、切断ルールは、再ラバーまたは交換する前に、板紙上で 50,000 ~ 150,000 回の印刷に耐えます。折り目ルールはサイクルごとに圧縮を吸収するため、より早く廃止されます。その点を超えて金型を実行しても、パレット上では正しく見えても、顧客のライン上では折り目が悪くなるブランクが生成されます。
カウンタープレートも可動します。走行中に摩耗したマトリックスをテープで補修するのは通常の作業です。それを無視するのは違います。相対湿度 65% で保管された基板はキャリパーが増加するため、ダイのすべての折り目はわずかに浅くなりすぎます。保管が管理されていない場合、1 月にうまく折り畳まれた同じシートが 7 月にひび割れてしまう可能性があります。
金型自体よりも 3 つの文書が重要です。品質システムを対象とする ISO 9001 証明書、ボードと使用される接着剤の食品接触宣言、およびパッケージが食品と接触する場所の移行制限に関する書面による声明です。最初の生産を実行する前にそれらの情報を求め、金型番号を含むバッチ参照を保管しておくと、苦情が特定のツールや特定のプレスセッションに遡って追跡できるようになります。
ダイカット操作を承認する前に、折り目仕様は何か、印刷からカットまでの許容範囲はどれくらいか、準備完了で消費したシートの枚数はどれくらいか、という 3 つの質問をしてください。明確な答えは、1,000 あたりの価格をギャンブルではなく公正な比較に変えます。できます ダイラインとボードサンプルを送ってください ツーリングに取り組む前に金型のレビューを行ってください。